
UN GRUPO DE CIENTÍFICOS TAIWANESES DESARROLLAN UN MÉTODO INNOVADOR CON EL QUE SE CONSIGUE DISMINUIR LA CANTIDAD EMPLEADA Y EVITAR PROBLEMAS SECUNDARIOS DURANTE EL “LUPULIZADO EN SECO”.
Los avances tecnológicos contribuyen en múltiples dimensiones del proceso cervecero. Dan fe de ello tanto la aplicación de los mismos para optimizar el control de calidad, garantizando así el equilibrio del producto final; como su implementación en los estudios de laboratorio; también el uso de la inteligencia artificial favoreciendo el análisis de datos y las proyecciones de mercado; o la aplicación de I+D+I en la búsqueda de una mayor eficiencia energética y la realización efectiva de una actividad respetuosa con el medio ambiente en un marco de contaminación cero.
Precisamente, en este último caso, constantemente surgen noticias informando sobre nuevas medidas con las que los cerveceros intentan disminuir el desperdicio de ingredientes o lograr una utilización más efectiva de éstos. Notas, ambas, esenciales para hablar de una industria verde, uno de los claros objetivos del manifiesto Lupia.
El último protagonista de los titulares de tal cariz es la materia prima clave en nuestro proyecto: el lúpulo. Un equipo de científicos de varias universidades de Taiwán le ha aplicado a este ingrediente un novedoso método científico, conocido como pretratamiento con campos eléctricos pulsados (PEF). De forma simplificada, se trata de una tecnología alimentaria no térmica en la que se aplican pulsos de alto voltaje de corta duración a un determinado alimento. Con ello se logra la electroporación, esto es, crear poros en las membranas celulares de los microorganismos. Esta electroporación determina la inactivación de organismos patógenos, reduciendo la actividad enzimática, pero manteniendo las características originales del producto.
Se conserva así su color, sabor y el contenido de compuestos antioxidantes lo cual supone un notable incentivo tanto para la industria como para el consumidor final, pues no se verán mermadas las cualidades organolépticas ni las propiedades nutricionales del ingrediente. De igual forma, la pervivencia de los antioxidantes resulta clave para garantizar la mayor durabilidad de la materia prima sin que haya que emplear aditivos o conservantes artificiales para lograrlo.
DE 500G A 2.200G: LA ESCALADA DEL DRY HOPPING Y SUS CONSECUENCIAS
En el experimento que nos ocupa la variedad de lúpulo utilizado fue Cascade T90 en forma de pellets proporcionado por el productor estadounidense Yakima Chief Hops. De un agradable perfil floral y cítrico, con suaves notas a pomelo, es uno de los favoritos de las crafts norteamericanas y representa el 8% de la superficie de lúpulo cultivada en Estados Unidos.
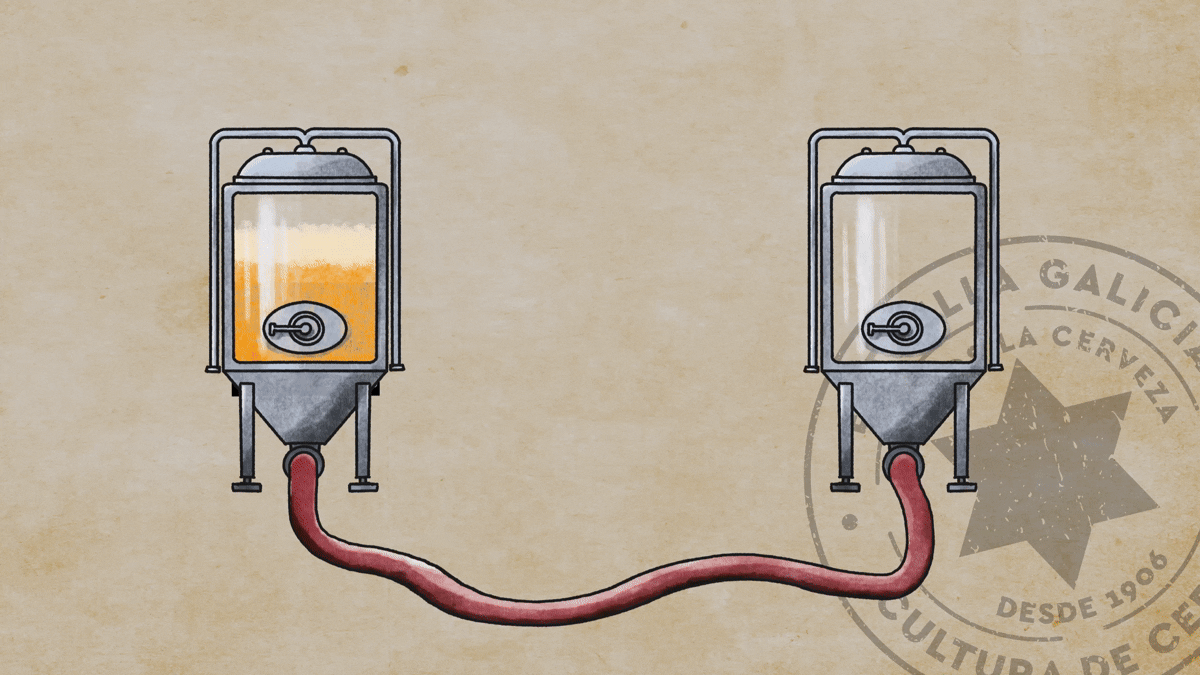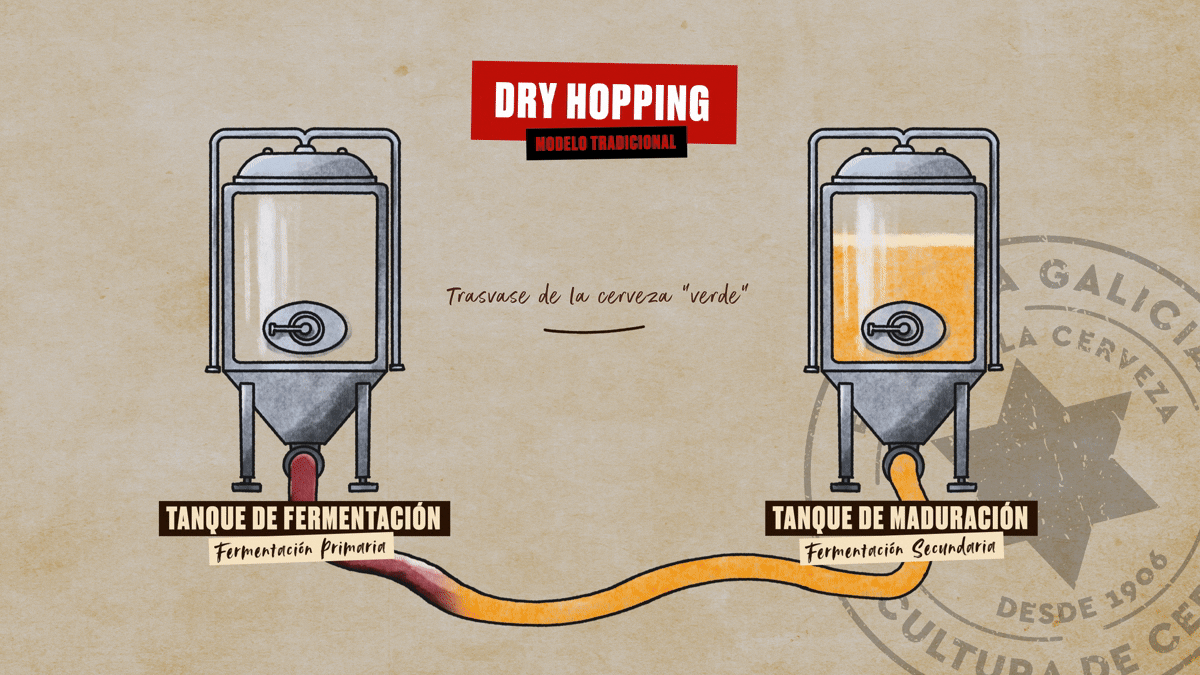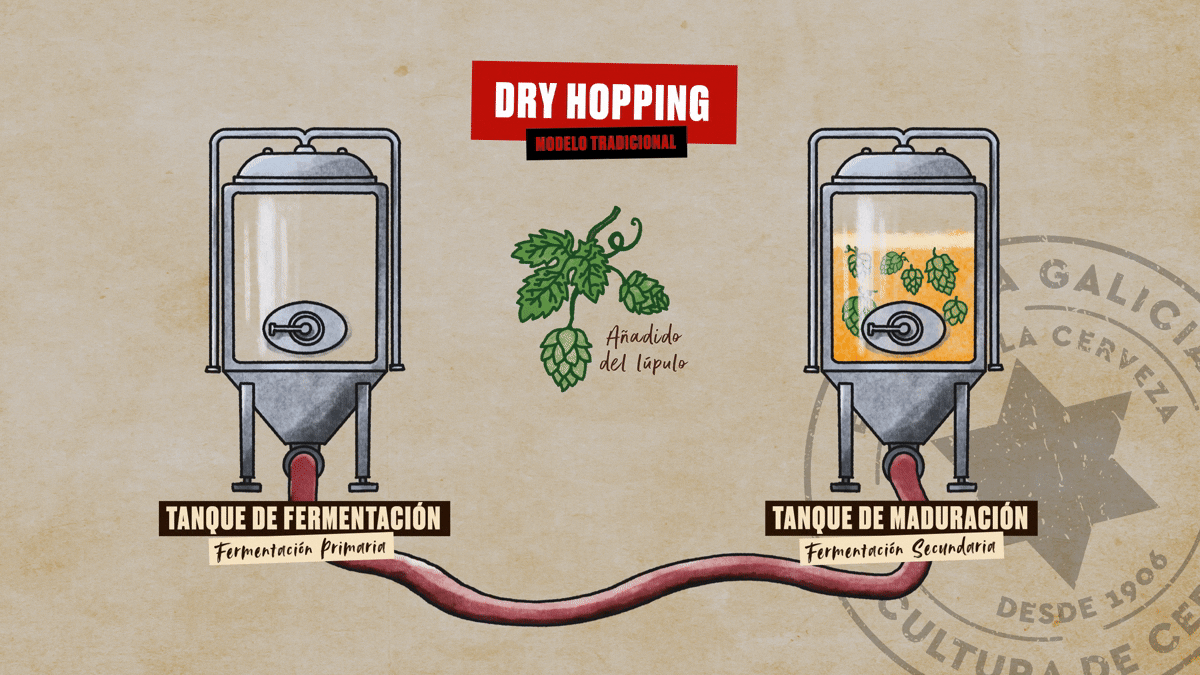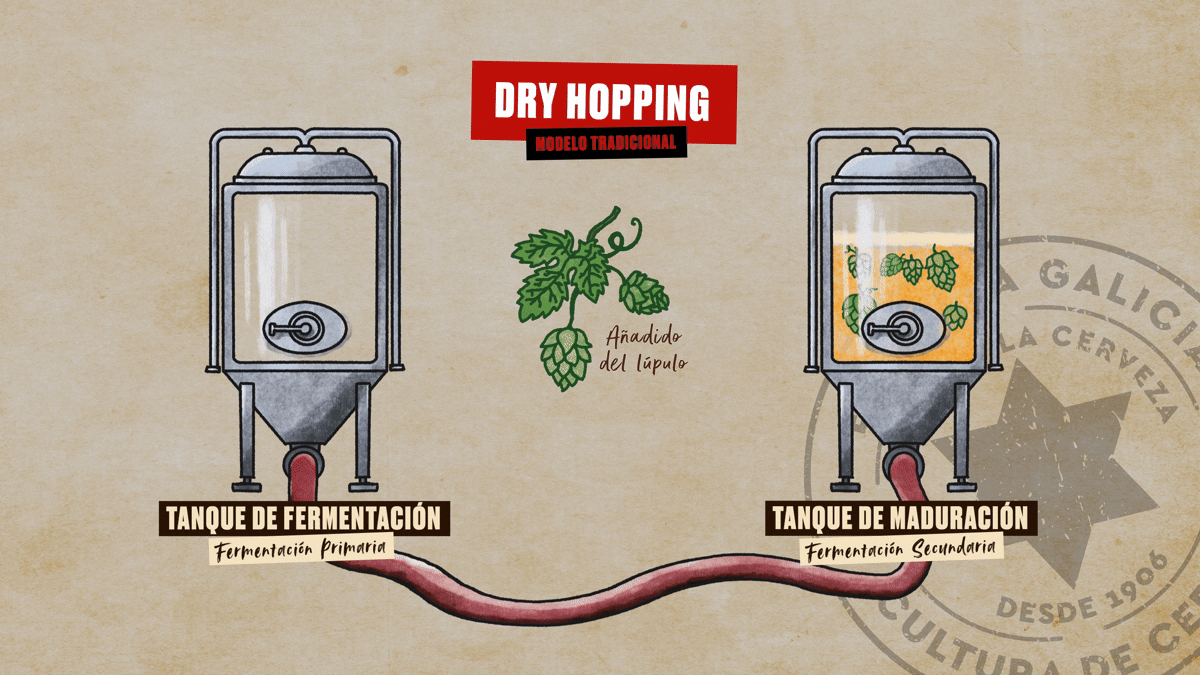
Usándolo como base, el objetivo era aplicar el mencionado pretratamiento con PEF en la etapa de dry hopping, el momento en el que se agrega el ingrediente al fermentador —generalmente una vez finalizada la fermentación— para así aportar aromas y sabores más intensos y complejos a la cerveza sin incorporar con ello un amargor excesivo y desequilibrante.
Los aceites esenciales del lúpulo se encuentran en la glándula de éste, en la lupulina. A nombres como el linalool, mirceno, geraniol, humuleno o farneseno debemos el aroma identificativo de estilos como la IPA, donde el lúpulo es protagonista. Estos aceites se caracterizan, no obstante, por su volatilidad y por oxidarse fácilmente. Requieren de un uso delicado del vegetal en la fase de elaboración, pero también exigen una diligencia posterior, en el envasado y el transporte, a fin de asegurar que la receta pueda disfrutarse tal y como se concibió.
En el caso del amargor, los responsables son los ácidos alfa -humulona, cohumulona y adhumulona- y ácidos beta -lupulona, colupulona y adlupulona- que igualmente son sensibles a la oxidación. La práctica ha demostrado que el dry hopping mejora la extracción del aroma y la estabilidad del flavour del lúpulo en la cerveza. La regla general dicta que, a mayor cantidad de lúpulo, más se potencian estas virtudes. A nadie es desconocido que este ingrediente ha sido uno de los grandes protagonistas del movimiento artesanal cervecero y que aún hoy en día las etiquetas con notable presencia aromática y gustativa del lúpulo gozan del beneplácito de los aficionados.
Muchos fabricantes, a los efectos de satisfacer tal demanda y potenciar estas notas han optado por aumentar el uso de lúpulo durante la etapa de dry hopping. Así, las cifras reflejan que solo en Estados Unidos la dosis de lúpulo durante el dry hopping se ha incrementado de manera significativa hasta alcanzar los 500–800 gramos por hectolitro y que incluso en algunos casos se llega hasta los 2.200 gramos.
Tales cifras conllevan no solo un evidente y creciente uso del lúpulo si no también efectos colaterales si se desvirtúa la proporcionalidad. Haciendo bueno el refrán de que todo en exceso es malo, el abuso en el dry hopping puede generar un exceso de amargor y astringencia o una consecuencia no deseada como es el “hop creep”. Así se denomina a la fermentación secundaria que se puede producir cuando actúan las enzimas y azúcares del lúpulo, presentes en el proceso de adición del lúpulo en seco y que deriva en una mayor carbonatación, mayor presencia del alcohol o en la aparición de sabores no deseados.
La fórmula perfecta: 5 minutos de PEF reducen 50% el uso de lúpulo
Como solución a tal desperdicio el PEF se perfila como una alternativa viable de favorables perspectivas. En el experimento se sometió el lúpulo a 2 kilovoltios por centímetro durante periodos de 3 a 45 minutos y se analizaron sus efectos sobre los componentes volátiles y no volátiles según el tiempo de exposición. Así, el pretratamiento con PEF más prolongado -de 30 a 45 minutos- supuso reducir los ácidos amargos entre un 9 y un 22% y aumentar el índice de almacenamiento del lúpulo (HSI), algo nada deseable. El HSI permite medir el nivel de degradación de los ácidos alfa y beta del vegetal durante el almacenamiento, reflejando la pérdida potencial de amargor en un período de seis meses a una temperatura de 20°C. Por ello, es deseable un HSI bajo.
Frente a esto, el pretratamiento con PEF durante 5 minutos a 2 kilovoltios por centímetro derivó en un aumento de compuestos como el linalol, el mirceno o el geraniol, lo que se tradujo en una cerveza con mayor amargor, turbidez y contenido de polifenoles. Pero, ante todo, el sometimiento a este pretratamiento redujo el uso de lúpulo en un 50%. En síntesis: se mejoró la eficiencia de la producción al usar menos materia prima, pero manteniendo la calidad y las notas generales de la cerveza.
Explorando su posible aplicación industrial, en su prueba los investigadores salvaron el hipotético riesgo de corrosión que podrían generar los electrodos -un factor capaz de alterar la composición química y aumentar la concentración de iones metálicos, afectando al perfil de sabor de la cerveza- usando aire como medio dieléctrico durante el tratamiento con PEF. Una modificación que también logró mejorar la eficiencia de la extracción de compuestos de sabor en el proceso convencional de elaboración.
El pretratamiento con PEF, que ya se había empleado en la mejora de la liofilización ha resultado especialmente trascendente para la industria alimentaria. En ella, y gracias a su uso, ya se han extraído componentes de frutas, verduras y algas. Ahora se adentra en el ámbito de la cerveza de la mano de un actor tan clave como el lúpulo y en una fase tan de actualidad como la del dry hopping.
¿Quieres estar al día de todas estas innovaciones que están cambiando el juego? Explora nuestro blog sobre lúpulo Lupia y descubre las tendencias que marcarán el futuro de la cerveza – porque en esta industria, quien no innova, se queda atrás.
¡Visítanos!